
Industrial machine vision systems capture images via cameras and automatically evaluate them using software. The goal is to detect defects, identify objects, track parts, determine positions, inspect dimensions, or read codes – all without human intervention and even at short cycle times.
While traditional systems operate on hard-coded rules, modern solutions rely on AI-based image processing. This leverages machine learning to learn from sample data and remains robust even in the face of potential production deviations, surface variations, or new geometries.
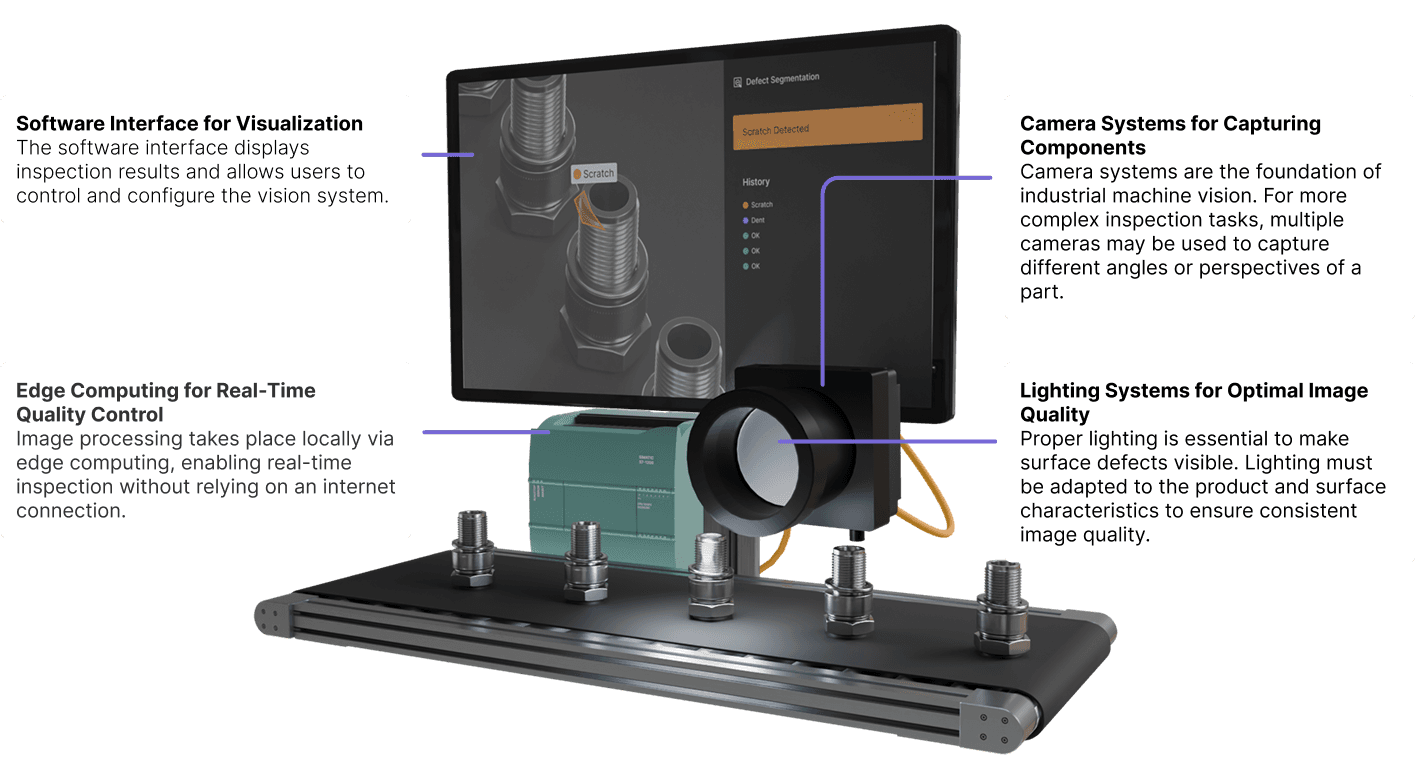
A typical machine vision system in manufacturing consists of several core components:
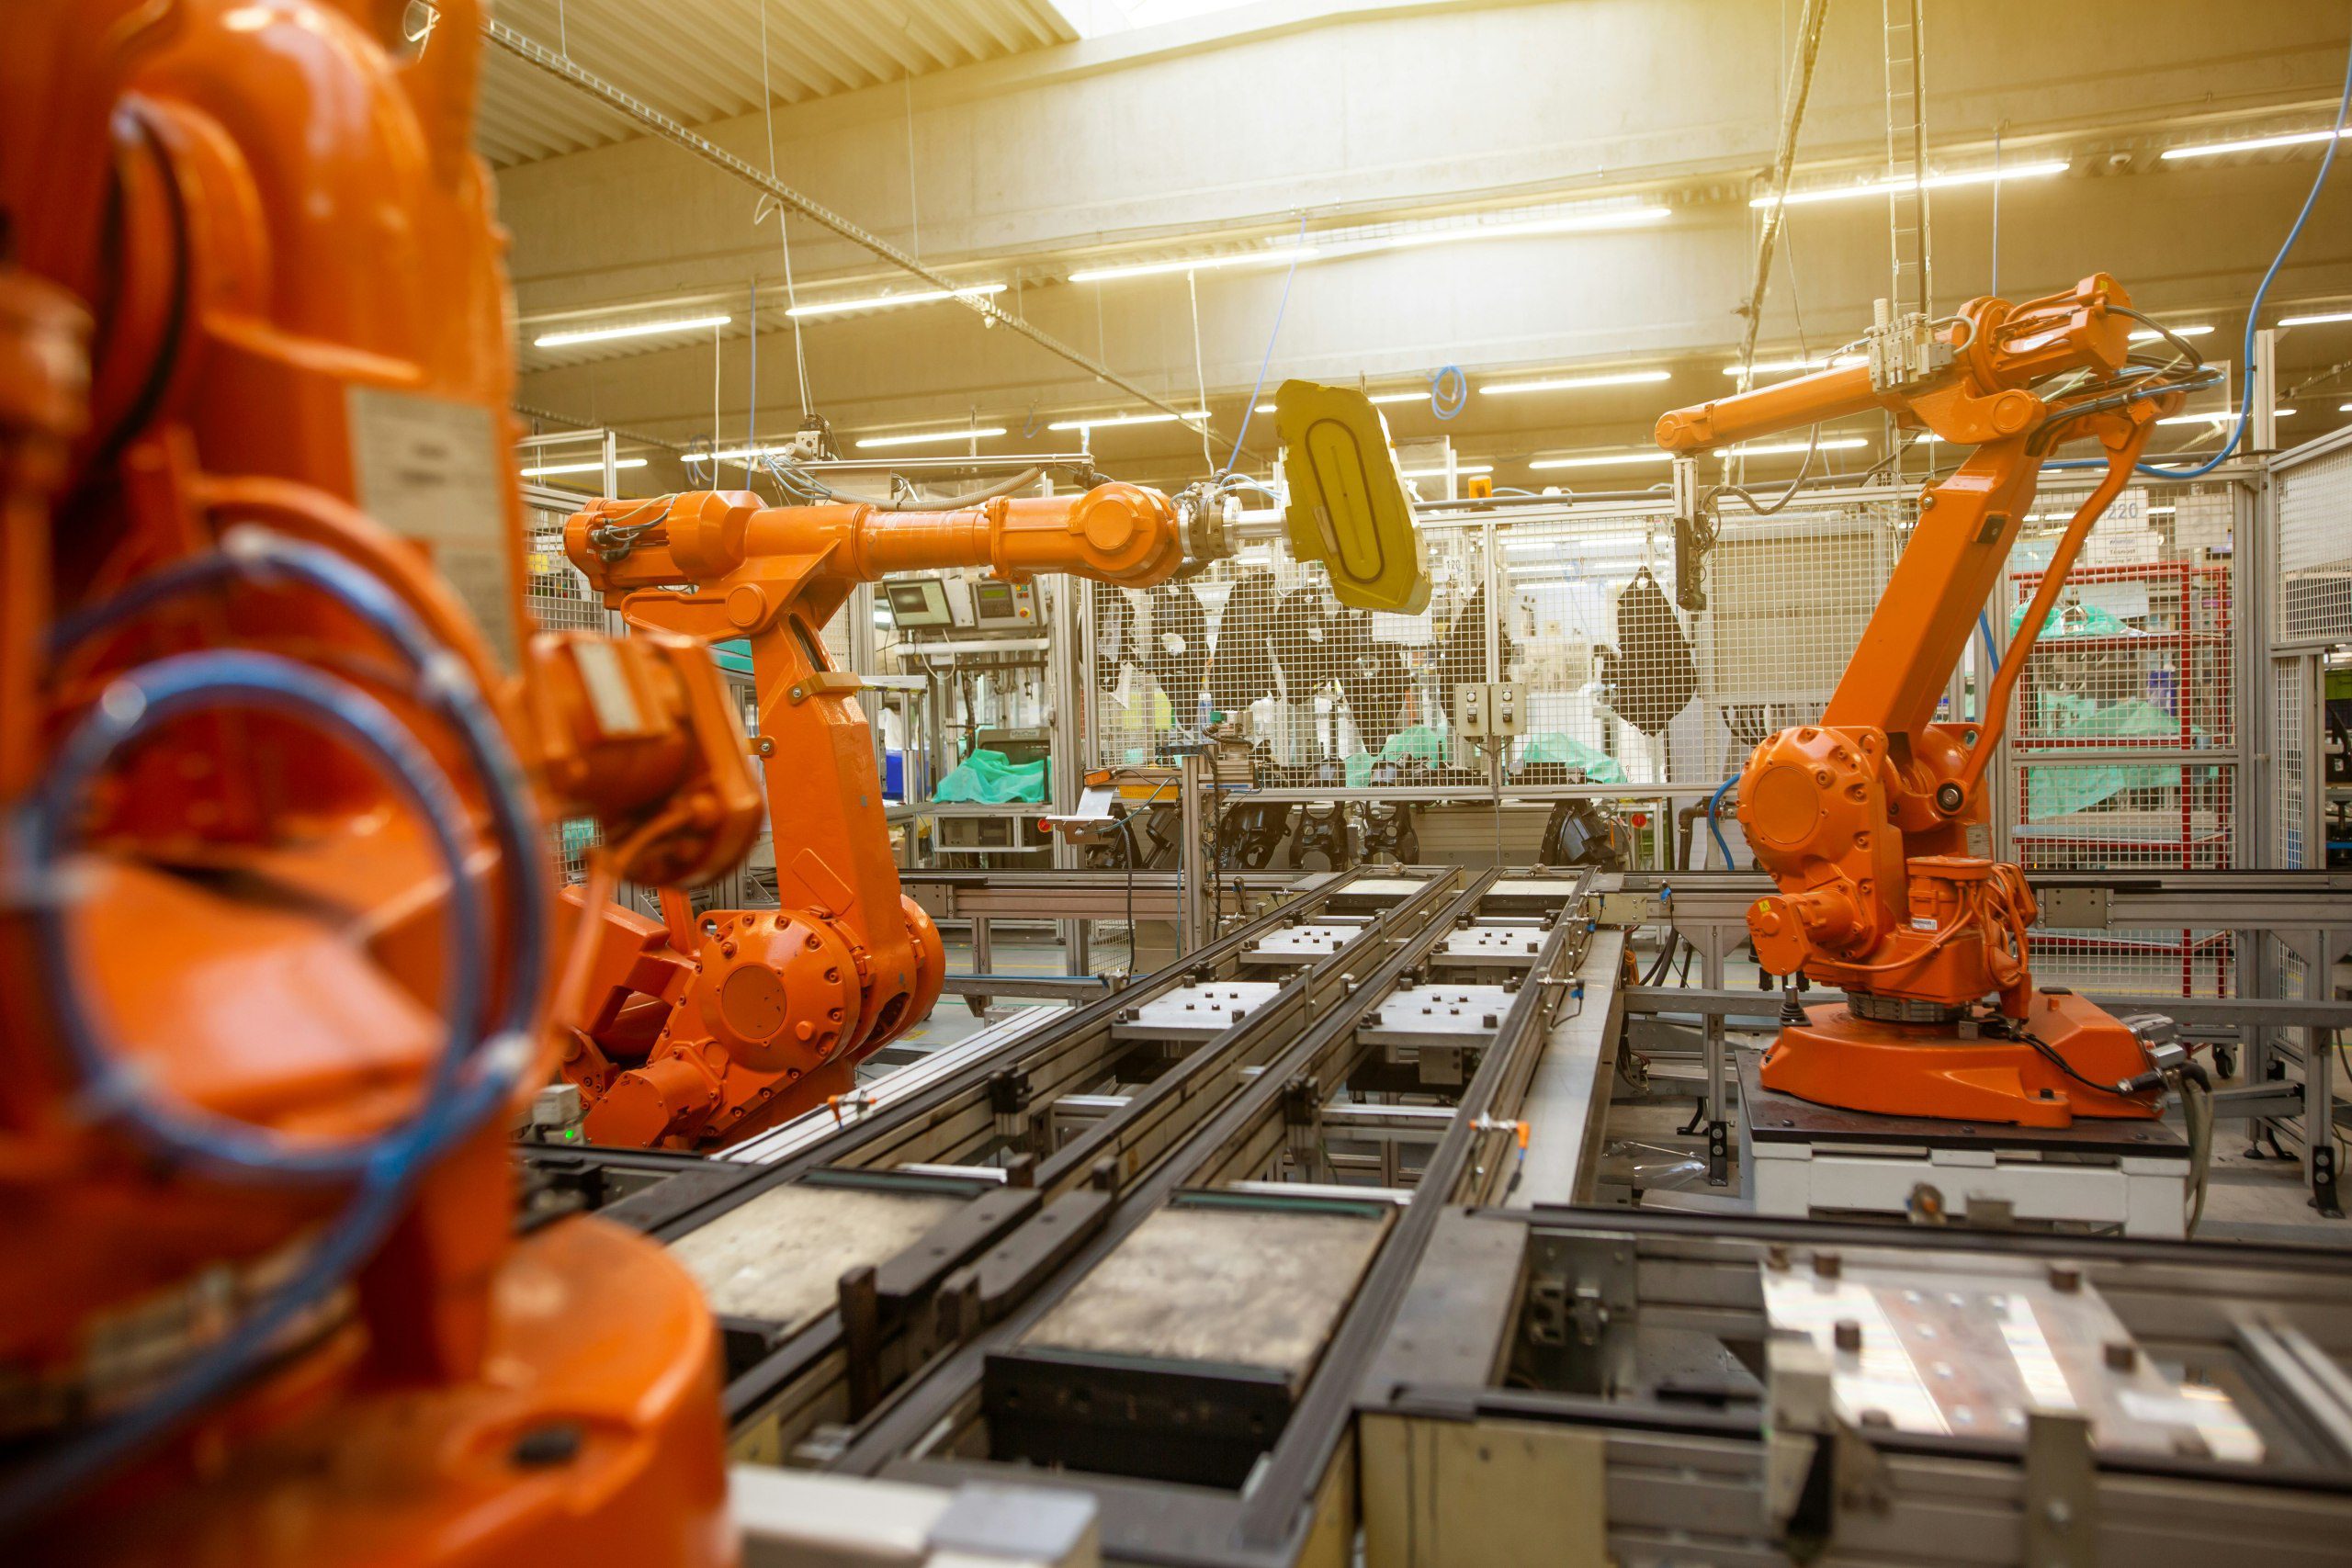


Industrial machine vision is used in manufacturing to automatically inspect components for defects, dimensional deviations, or completeness. This enables continuous monitoring of product quality.
Industrial machine vision is used in manufacturing to automatically inspect components for defects, dimensional deviations, or completeness. This enables continuous monitoring of product quality.
Artificial intelligence is driving the next generation of industrial machine vision by optimizing its core function: automated quality inspection. This advancement directly contributes to key manufacturing goals – higher efficiency, improved product quality, and reduced costs.
With increasing product complexity and growing quality requirements, the next generation of machine vision is becoming a key technology for modern manufacturing facilities. Through precise defect detection and digital data capture, quality control turns into a valuable source of information for continuous process improvement.

What is industrial machine vision?
Industrial machine vision refers to the use of camera systems and software to automate visual inspection in manufacturing. Typical applications include defect detection, measurement, object recognition, and code reading.
How does industrial machine vision differ from conventional quality control?
How does AI-based machine vision differ from traditional systems?
What are the benefits of using AI in machine vision?
Is AI-based machine vision only suitable for large companies?
How can machine vision be integrated into existing production lines?
How much effort is required to implement an AI-based machine vision system?
How does Maddox AI support companies in implementing machine vision?